Artykuł sponsorowany
Jak przygotowanie krawędzi i sterowanie ciepłem wpływają na spoinę TIG w cienkościennych detalach ze stali nierdzewnej i aluminium
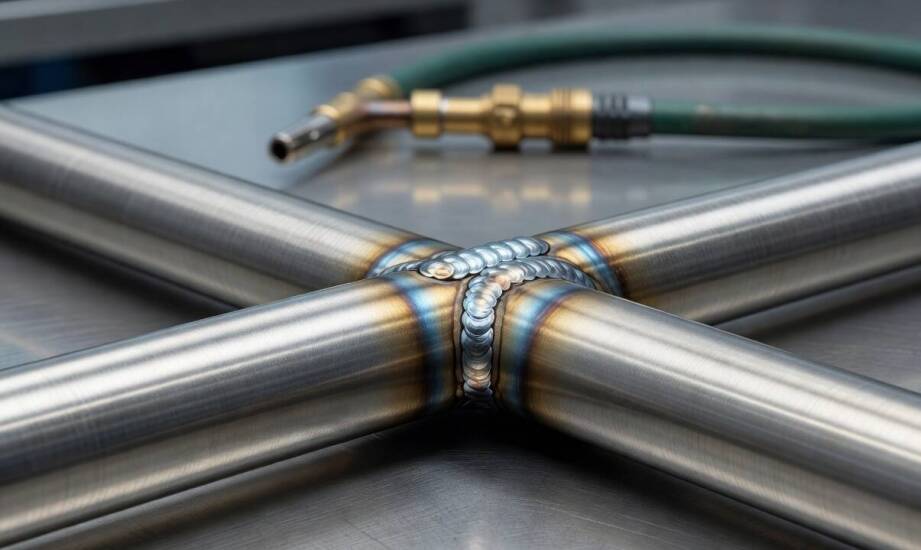
Detal opuszcza centrum frezerskie CNC, zachowując wszystkie wymiary z tolerancją mikrometryczną. Kiedy jednak po montażu następuje spawanie metodą TIG, w konstrukcji nagle pojawiają się nieszczelności lub mikropęknięcia zmęczeniowe. Taka sytuacja wielokrotnie wstrzymywała projekty w przemyśle obronnym i energetycznym, gdzie cienkościenne elementy ze stali nierdzewnej lub aluminium trafiają do rygorystycznej eksploatacji. Sukces łączenia tych wymagających materiałów nie zależy wyłącznie od pewnej ręki spawacza. Kluczowy etap odbywa się znacznie wcześniej, podczas obróbki mechanicznej przygotowującej krawędzie oraz w trakcie ścisłej kontroli parametrów cieplnych.
Przeczytaj również: Casa Batlló
Wpływ geometrii krawędzi i czystości na stabilność łuku TIG
Stan krawędzi, czystość powierzchni oraz wielkość szczeliny złącza bezpośrednio warunkują stopień wtopienia. Nierównomierna płaszczyzna styku powoduje błądzenie łuku elektrycznego, co natychmiast prowadzi do niepełnego przetopu w newralgicznych punktach. Zanieczyszczenia – w tym resztki chłodziwa po obróbce ubytkowej, pyły z hali czy wtrącenia tlenkowe – odparowują pod wpływem wysokiej temperatury. Gaz uwięziony w krzepnącym metalu wywołuje porowatość spoiny, drastycznie obniżając jej wytrzymałość mechaniczną.
Przeczytaj również: Jak dobrze wybrać firmę budowlaną?
Szczelina złącza wymaga rygorystycznej kontroli. Zbyt duży odstęp między elementami utrudnia utrzymanie stabilnego jeziorka spawalniczego i wymusza podawanie nadmiernej ilości spoiwa. Zbyt ścisłe spasowanie bez odpowiedniego ukosowania uniemożliwia prawidłowe wtopienie materiału dodatkowego w grań spoiny. Profesjonalne przygotowanie obejmuje precyzyjne ukosowanie krawędzi oraz mechaniczne lub chemiczne usunięcie warstw tlenkowych tuż przed zajarzeniem łuku.
Przeczytaj również: Wybór firmy do montażu instalacji solarnej
Drugim krytycznym czynnikiem pozostaje dopływ ciepła. Zbyt duża ilość wprowadzonej energii zmienia geometrię cienkościennych elementów i zwiększa ryzyko odkształceń kątowych. W detalach o grubości poniżej 3 milimetrów nadmiar ciepła skutkuje miejscowym przegrzaniem. Po ostygnięciu element ulega wypaczeniu, co niweczy wcześniejsze, mikrometryczne dokładności uzyskane na obrabiarkach. Parametry takie jak natężenie prądu, prędkość posuwu palnika oraz długość łuku wymagają precyzyjnego zestrojenia z grubością i charakterystyką cieplną spawanego stopu.
Specyfika stali nierdzewnej i aluminium w procesach łączenia
Stal nierdzewna i stopy aluminium zachowują się skrajnie odmiennie pod wpływem łuku spawalniczego. Wynika to bezpośrednio z ich właściwości termofizycznych oraz skłonności do pasywacji. Aluminium tworzy na swojej powierzchni niezwykle trwałą warstwę tlenku, której temperatura topnienia przekracza 2000 stopni Celsjusza, podczas gdy sam metal topi się w okolicach 660 stopni. Skuteczne łączenie tego materiału wymusza rozbicie warstwy tlenkowej poprzez zastosowanie prądu przemiennego (AC), co na przemian czyści powierzchnię i wtapia spoiwo. Wysoka przewodność cieplna stopów glinu sprawia, że energia ucieka w głąb materiału bazowego, wymuszając operowanie wyższym natężeniem prądu na etapie inicjacji spoiny.
Stal nierdzewna charakteryzuje się z kolei znacznie niższą przewodnością cieplną. Energia dostarczana przez łuk kumuluje się lokalnie. Z jednej strony ułatwia to kontrolę nad jeziorkiem, ale z drugiej zwiększa podatność materiału na przegrzanie i powstawanie trwałych przebarwień. Proces ten prowadzi się zazwyczaj z użyciem prądu stałego (DC). Zabezpieczenie strefy łączenia wymaga podania czystego argonu zarówno od strony lica, jak i grani, aby zapobiec utlenianiu chromu odpowiedzialnego za odporność na korozję.
Integracja obróbki ubytkowej z procesami łączenia przynosi najlepsze rezultaty, gdy detale wycinane są metodami eliminującymi naprężenia termiczne. Wykorzystanie cięcia strumieniem wody zapewnia gładkie krawędzie pozbawione strefy wpływu ciepła (HAZ). Tak przygotowane profile trafiają na centra obróbcze w celu dokładnego fazowania. Kiedy na odpowiednio obrobionych detalach realizowane są usługi spawalnicze TIG, wyeliminowanie wcześniejszych naprężeń cieplnych minimalizuje ryzyko pęknięć i gwarantuje pełną stabilność wymiarową. Przekłada się to na brak wad takich jak porowatość, brak przetopu czy osłabienie strukturalne wzdłuż linii łączenia.
Ostateczna jakość zaawansowanego złącza spawanego rzadko sprowadza się wyłącznie do techniki prowadzenia palnika. Decyduje o niej bezbłędna geometria styku, znajomość fizyki metali i rygorystyczna kontrola wprowadzanej energii cieplnej. Błędy popełnione na etapie przygotowania krawędzi mszczą się podczas stygnięcia detalu, wymuszając kosztowne poprawki lub złomowanie elementu. Inżynierowie z CFT Precyzja na co dzień badają wpływ procesów skrawania CNC i cięcia strumieniem wody na operacje spawalnicze. Takie badawcze ujęcie tematu sprawia, że parametry dobrane w fazie przygotowawczej zabezpieczają finalny produkt przed deformacją, gwarantując mu wieloletnią odporność w najtrudniejszych warunkach przemysłowych.
Kategorie artykułów
Polecane artykuły

Jakich pracowników potrzebuje nasza firma

Jakie są różnice między tradycyjnymi a nowoczesnymi metodami ważenia towarów?

Jakie są różnice między standardowymi a specjalistycznymi elementami rusztowania elewacyjnego?
